
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-25 Origen:Sitio
La fabricación de paneles compuestos de aluminio (ACP) exige tolerancias de ingeniería exactas. La bobina de aluminio prepintado actúa como el exterior visible de las estructuras modernas. Se enfrenta constantemente a duras condiciones climáticas. Por tanto, cualquier fallo del sustrato o revestimiento arruina el producto arquitectónico final. Los fabricantes a menudo luchan contra espesores de recubrimiento inconsistentes. Se enfrentan a una mala adherencia de la pintura y a cambios de color inesperados. Estos problemas provocan altas tasas de desperdicio durante el enrutamiento y plegado del ACP. Los errores de instalación se multiplican cuando los materiales no cumplen con las especificaciones. En última instancia, la mala calidad del material daña la credibilidad y los resultados finales del fabricante.
Un protocolo estandarizado de inspección de calidad de bobinas de aluminio recubiertas de colores resuelve este problema. Ofrece la única forma confiable de validar las capacidades de los proveedores. Esta guía describe las dimensiones principales de las pruebas que debe comprender. Cubrimos la integridad del recubrimiento, la fuerza de adhesión y la consistencia del color. Aprenderá a seleccionar fabricantes de bobinas confiables. Esto garantiza que su producción continua de ACP se desarrolle sin problemas y de manera rentable.
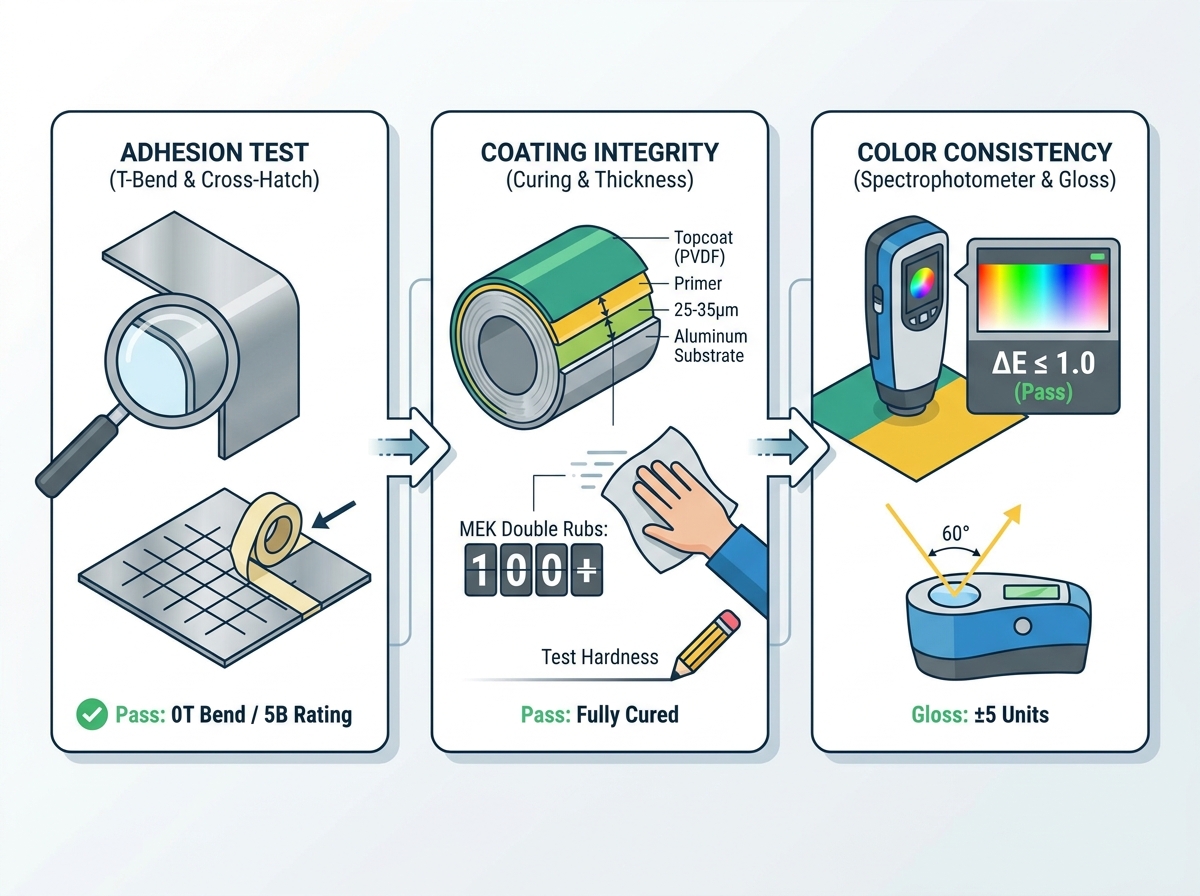
La adhesión no es negociable: las pruebas de rayado cruzado y de flexión en T son obligatorias para garantizar que el recubrimiento sobreviva al recorrido y plegado de 90 grados requerido en la fabricación de ACP.
Verifique la integridad del recubrimiento de manera objetiva: mire más allá de las afirmaciones de marketing; requieren pruebas de frotamiento de MEK (metil etil cetona) e informes de dureza del lápiz para confirmar el curado y la durabilidad adecuados de la pintura.
Controle las variaciones de lotes: para proyectos arquitectónicos, la consistencia del color de la bobina de aluminio prepintado debe gestionarse estrictamente mediante espectrofotómetros, manteniendo un valor Delta E (ΔE) de ≤ 1,0.
Trazabilidad de la demanda: los proveedores de alta calidad proporcionan certificados de prueba de fábrica (MTC) completos que asignan rollos de bobina específicos a los datos de control de calidad de la línea automatizada correspondiente.
El proceso de fabricación expone rápidamente defectos materiales ocultos. Cuando se utilizan bobinas de aluminio para la producción de acp , los defectos rara vez quedan aislados. Una sola bobina mal curada crea una cascada de fallas de producción. Puede arruinar cientos de metros cuadrados de paneles compuestos. A menudo, los operadores sólo detectan el problema en una etapa tardía de la línea de laminación. Para entonces, la fábrica ya ha desperdiciado valiosos recursos.
Las fallas en el campo presentan enormes responsabilidades financieras y legales. Imagínese que los paneles se despegan un año después de su instalación en un rascacielos. La exposición al sol provoca degradación de los rayos UV y formación de tiza. La pintura mal fabricada se deslaminará de la piel de aluminio. Estos fallos en el campo provocan costosas reclamaciones de garantía. Debe pagar por los materiales de reemplazo. También soporta el enorme costo de la mano de obra de reemplazo. El daño a la reputación de su marca suele resultar irreparable.
Evaluar el costo real requiere una perspectiva a largo plazo. Las bobinas más baratas suelen tener una tasa de rechazo notablemente alta. Este tiempo de inactividad le cuesta graves pérdidas financieras. Se desperdician costosos materiales centrales de LDPE o retardantes de fuego (FR). Los paneles desechados afectan directamente sus márgenes de beneficio. El abastecimiento de bobinas de alta calidad previamente validadas evita estos desastres operativos. Garantiza una fabricación más fluida y entregas de proyectos seguras.
La resistencia física de la pintura determina la vida útil del ACP. Un curado adecuado garantiza que la superficie resista el estrés ambiental. Un curado inadecuado crea superficies blandas. Estos recubrimientos suaves se rayan fácilmente durante el transporte y la instalación. El espesor desigual de la pintura provoca una degradación prematura de la intemperie. También provoca discrepancias visuales en las fachadas de grandes edificios.
Debe monitorear varias dimensiones de inspección clave para garantizar la durabilidad. Las pruebas de espesor de película requieren herramientas micrométricas precisas. Las capas de imprimación y capa final deben cumplir con las especificaciones exactas. Por ejemplo, los sistemas de PVDF estándar requieren de 25 a 35 micras. Las variaciones de espesor provocan un desgaste desigual. También inducen metamerismo de color en diferentes condiciones de luz.
La resistencia a los disolventes sirve como prueba crítica de revestimiento de bobinas de aluminio recubiertas de color . La prueba de doble frote MEK (metil etil cetona) revela la calidad del curado. Limpia agresivamente la superficie con disolvente MEK. Esta acción determina si el sistema de pintura está completamente reticulado. La pintura poco curada se desprende fácilmente del metal. Esto indica un grave fallo de producción en la planta de recubrimiento. Los protocolos estándar exigen más de 100 frotaciones dobles sin exponer el metal desnudo.
La prueba de dureza del lápiz (ASTM D3363) evalúa la resistencia al rayado. Determina cuánto abuso físico puede sobrevivir el panel. Los técnicos empujan lápices de grafito estandarizados por el acabado. Revisan si hay hendiduras o roturas en la superficie. Esta resistencia resulta vital para sobrevivir a un manejo pesado.
Al evaluar la calidad de la bobina de aluminio recubierta de PVDF , se aplican estándares estrictos. Verifique siempre el cumplimiento de la especificación AAMA 2605. Esta norma dicta un contenido de resina de fluoropolímero del 70%. Esta relación garantiza una excepcional resistencia a la intemperie a largo plazo. Por debajo de este umbral, los paneles se degradan rápidamente bajo una fuerte exposición a los rayos UV.
Tolerancias de integridad del revestimiento estándar
Dimensión de prueba | Estándar / Método | Criterios de aprobación aceptables |
|---|---|---|
Espesor de la película | Micrómetro / Corrientes de Foucault | 25-35 micras (PVDF 2 capas) |
Resistencia a los disolventes | MEK Doble Frotación | > 100 frotaciones sin exposición al metal. |
Dureza del lápiz | Norma ASTM D3363 | F a 2H según el tipo de pintura |
Contenido de resina | AMAMA 2605 | Mínimo 70 % de fluoropolímero |
La fabricación de ACP representa un proceso mecánicamente agresivo. Las máquinas fresan constantemente profundas ranuras en V en el panel. Doblan los bordes en ángulos agudos de 90 grados. Si la adherencia del revestimiento de la bobina de aluminio resulta débil, las fallas ocurren de inmediato. La pintura se desprenderá a lo largo de las ranuras trazadas. Se formarán microfisuras en los bordes doblados. Esto hace que el panel sea completamente inútil para fachadas exteriores.
Debe emplear pruebas mecánicas rigurosas para garantizar la resistencia de la unión. La prueba de adherencia Cross-Hatch (ASTM D3359) ofrece una base clara. Los técnicos cortan una rejilla precisa en la capa de revestimiento. Aplican cinta estandarizada especializada sobre la rejilla. Quitan la cinta rápidamente. Debes buscar una calificación 5B. Esta calificación significa cero por ciento de la pintura eliminada.
La prueba T-Bend simula la tensión extrema de plegado de la fabricación. Evalúa la flexibilidad de la pintura curada. Los técnicos doblan el metal revestido sobre sí mismo. Evalúan el radio en intervalos "T" como 0T, 1T o 2T. Una buena adherencia significa cero grietas en la curvatura. También significa que no se pierde pintura cuando se pega con cinta adhesiva. Para casetes arquitectónicos nítidos, necesita un rendimiento superior de curvatura en T.
Las pruebas de resistencia al impacto proporcionan otra métrica crucial. Los operadores golpean agresivamente el reverso del panel. Este golpe deforma el sustrato de aluminio hacia afuera. El revestimiento frontal debe estirarse sin fracturarse. Nunca debe desprenderse del sustrato. Si se rompe, la imprimación no se adhirió correctamente.
Mejores prácticas: Realice siempre pruebas de adhesión a temperatura ambiente para garantizar resultados consistentes.
Error común: confiar en inspecciones visuales en lugar de tirar de cinta después de una prueba de curvatura en T. La cinta revela microdescamaciones que no se pueden ver.
Los grandes proyectos de fachadas comerciales requieren miles de metros cuadrados de paneles. Los proveedores suelen entregar estos lotes durante varios meses. Las pequeñas desviaciones de color crean resultados visuales desastrosos. Incluso los cambios marginales parecen un tablero de ajedrez una vez instalados. Una elevación continua del edificio magnifica estas pequeñas diferencias.
Mantener una estricta consistencia del color de la bobina de aluminio prepintado requiere precisión digital. Los ojos humanos siguen siendo muy subjetivos. Las condiciones de iluminación engañan fácilmente nuestra percepción. Por tanto, el color debe cuantificarse mecánicamente. Nos basamos en análisis espectrofotómetros avanzados. Medimos la varianza Delta E (ΔE) entre lotes. Debería requerir una variación ΔE inferior a 1,0. Para colores sólidos premium, exija un ΔE de ≤ 0,5 en comparación con la muestra maestra.
Los niveles de brillo impactan directamente en la percepción humana del color. Dos paneles con mezclas de pigmentos idénticas tienen un aspecto diferente si varía su brillo. Un acabado mate absorbe la luz de manera diferente que un acabado de alto brillo. Los medidores de brillo verifican la reflectancia en ángulos estándar. La industria suele utilizar un ángulo de medición de 60 grados. Los proveedores deben mantener el brillo dentro de una tolerancia estricta, normalmente ± 5 unidades.
Los controles visuales y de metamerismo siguen siendo una validación secundaria importante. Inspeccionamos la bobina en condiciones de iluminación estandarizadas. Utilizamos iluminación diurna, UV y fluorescente D65. Las cabinas de luz simulan perfectamente estos distintos ambientes. Esto confirma que el color coincide en diferentes condiciones climáticas y de interior. Una formulación de pintura puede coincidir a la luz del día pero no coincidir durante la noche.
Debe ir más allá de las pulidas hojas de especificaciones al adquirir materiales. Los folletos hermosos no garantizan la confiabilidad en la fábrica. Es necesario evaluar la capacidad de ejecución real de un fabricante. Debe verificar su capacidad para ofrecer una calidad constante a diario.
Realizar una rigurosa auditoría de fábrica separa a los proveedores de élite de los promedio. Utilice un enfoque estructurado para evaluar su hardware y protocolos.
Control de calidad (QC) en línea: observe la línea de recubrimiento continuo en acción. Compruebe si utilizan sensores automatizados de espesor y color. El monitoreo digital en tiempo real previene defectos al instante. Los proveedores que dependen exclusivamente de controles manuales de posproducción producen más lotes defectuosos.
Preparación del sustrato: La calidad de la pintura comienza mucho antes del cabezal de recubrimiento. Verificar sus estaciones de limpieza y desengrase. Inspeccione el proceso de recubrimiento de conversión química. Es posible que utilicen cromato o tratamientos avanzados sin cromo. Un mal pretratamiento garantiza la falla de la adherencia, independientemente de la calidad de la pintura.
Documentación y trazabilidad: solicite ver ejemplos de certificados de prueba de fábrica (MTC). Un proveedor de confianza proporciona total transparencia. Vinculan números de lote de bobinas específicos con registros de datos de línea automatizados. Debería ver métricas precisas de adhesión, recubrimiento y color para cada rollo.
Concéntrese en gran medida en cómo la fábrica maneja los materiales no conformes. Pídales que le expliquen sus protocolos de rechazo. Una buena fábrica explica con orgullo cómo ponen en cuarentena las bobinas defectuosas. Nunca intentan introducir productos marginales en un envío grande.
El abastecimiento de aluminio recubierto de color para ACP exige una rigurosa mitigación de riesgos. Depender estrictamente del precio más bajo invita a fracasos catastróficos. Estas fallas ocurren durante la fabricación en fábrica o años después de la instalación de la fachada. Un protocolo de inspección estructurado protege la reputación de su empresa y sus márgenes de beneficio.
Sus próximos pasos requieren acciones claras. Priorizar a los proveedores que comparten abiertamente sus procedimientos operativos estándar. Solicite muestras físicas antes de realizar pedidos grandes. Ejecute estas muestras a través de su propio equipo de fabricación. Pruebe usted mismo el enrutamiento y el plegado.
Exija siempre informes de pruebas específicos (MEK, T-Bend, Delta E) para cada envío.
Exija el cumplimiento de las normas ASTM y AAMA en sus contratos de compra.
Validar las líneas de pretratamiento de los proveedores para garantizar la adhesión del recubrimiento a largo plazo.
Realice pruebas internas de extracción de cinta en las bobinas entrantes antes de la laminación.
R: Si bien todas las pruebas son importantes, las pruebas de adhesión T-Bend y Cross-Hatch son las más críticas para los fabricantes. Si la pintura se agrieta o se descascarilla durante el fresado y plegado, el panel queda inmediatamente inutilizable, independientemente de la precisión del color.
R: Para aplicaciones arquitectónicas comerciales, un ΔE de ≤ 1,0 es el estándar de la industria para colores sólidos, lo que significa que la diferencia de color es generalmente imperceptible para el ojo humano. Los acabados metálicos pueden tener tolerancias ligeramente más amplias debido a la orientación de las escamas.
R: La prueba MEK (metil etil cetona) implica frotar agresivamente la superficie recubierta con un paño empapado en solvente. Los recubrimientos de PVDF de alta calidad, completamente curados, resistirán más de 100 frotaciones dobles sin exponer la imprimación ni el metal desnudo. La falla indica pintura poco curada que se desgastará y se desvanecerá rápidamente en el campo.
R: El pretratamiento limpia el aluminio de los aceites de rodamiento y aplica una capa de conversión química. Sin esta capa, ni siquiera la pintura de PVDF de la más alta calidad puede formar un enlace químico fuerte con el aluminio, lo que provoca inevitablemente un pelado y corrosión con el tiempo.


